

MÁL OG STÆRÐIR EN 10255 STÁLRÖR
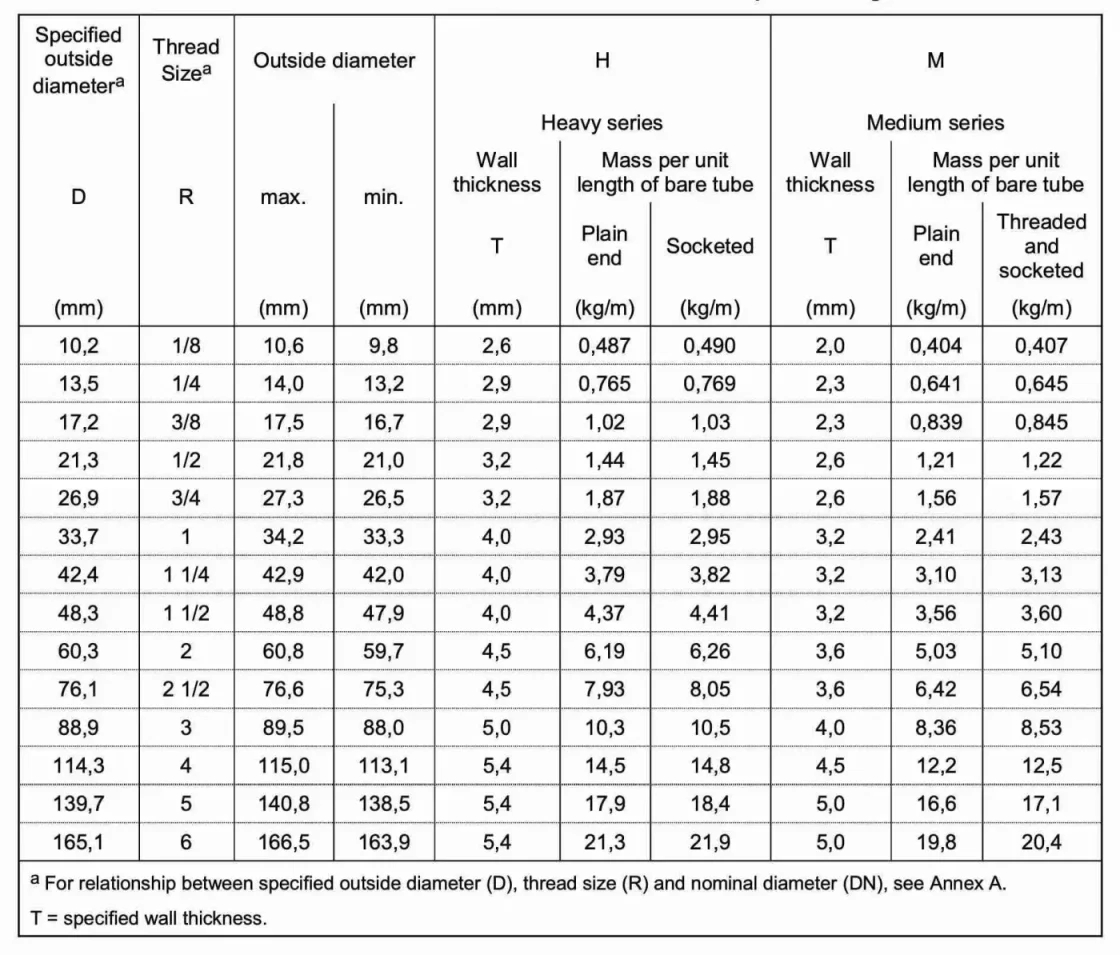
The following table contains the dimensions and weight of steel tubes in accordance with the European standard EN 10255 "Non-Alloy Steel Tubes Suitable for Welding and Threading" and British Standard BS 1387:1985 "Specification for screwed and socketed steel tubes and tubulars, and for plain end steel tubes suitable for welding or screwing to BS 21 pipe threads":
Hafðu samband:sales@briskmetal.com
|
Tilgreint úti diametera
(mm) |
Þráður Stærð
R |
Úti
hámark
(mm) |
þvermál
mín.
(mm) |
H
Veggur þykkt
T
(mm) |
H
eavy sería
Messa lengd o
Slétt enda
(kg/m) |
s
á einingu f ber rör
Innstunga
(kg/m) |
Ég
Veggur þykkt
T
(mm) |
M
dium seri
Messa lengd o
Slétt enda
(kg/m) |
es
á einingu f ber rör
Þráður og fals
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Fyrir tengsl milli tilgreinds ytra þvermáls (D), þráðarstærðar (R) og nafnþvermáls (DN), sjá viðauka A. T=tilgreind veggþykkt. |
|||||||||
|
Nafnbori |
Ytri þvermál |
Þykkt |
Þyngd |
||||||
|
Ljós |
Miðlungs/ Þungt
|
Ljós |
Miðlungs |
Þungt |
Ljós |
Miðlungs |
Þungt |
||
|
inn |
mm |
mm |
mm |
mm |
mm |
mm |
kg/m |
kg/m |
kg/m
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
Efnafræðileg samsetning EN 10255 PíPUR
| Einkunn | Efnasamsetning (%) | |||
| S195T | C | Mn | P | S |
| Minna en eða jafnt og 0,20 | Minna en eða jafnt og 1,40 | Minna en eða jafnt og 0,035 | Minna en eða jafnt og 0,030 | |
VÉLFRÆÐILEGIR EIGINLEIKAR EN 10255 PÍPUR
| Einkunn | Vélrænir eiginleikar | ||
| S195T | Afrakstursstyrkur (Mpa) | Togstyrkur (Mpa) | Lenging (%) |
| 195 | 320-520 | 20 | |
VIÐMYND EN 10255 LÍNAR
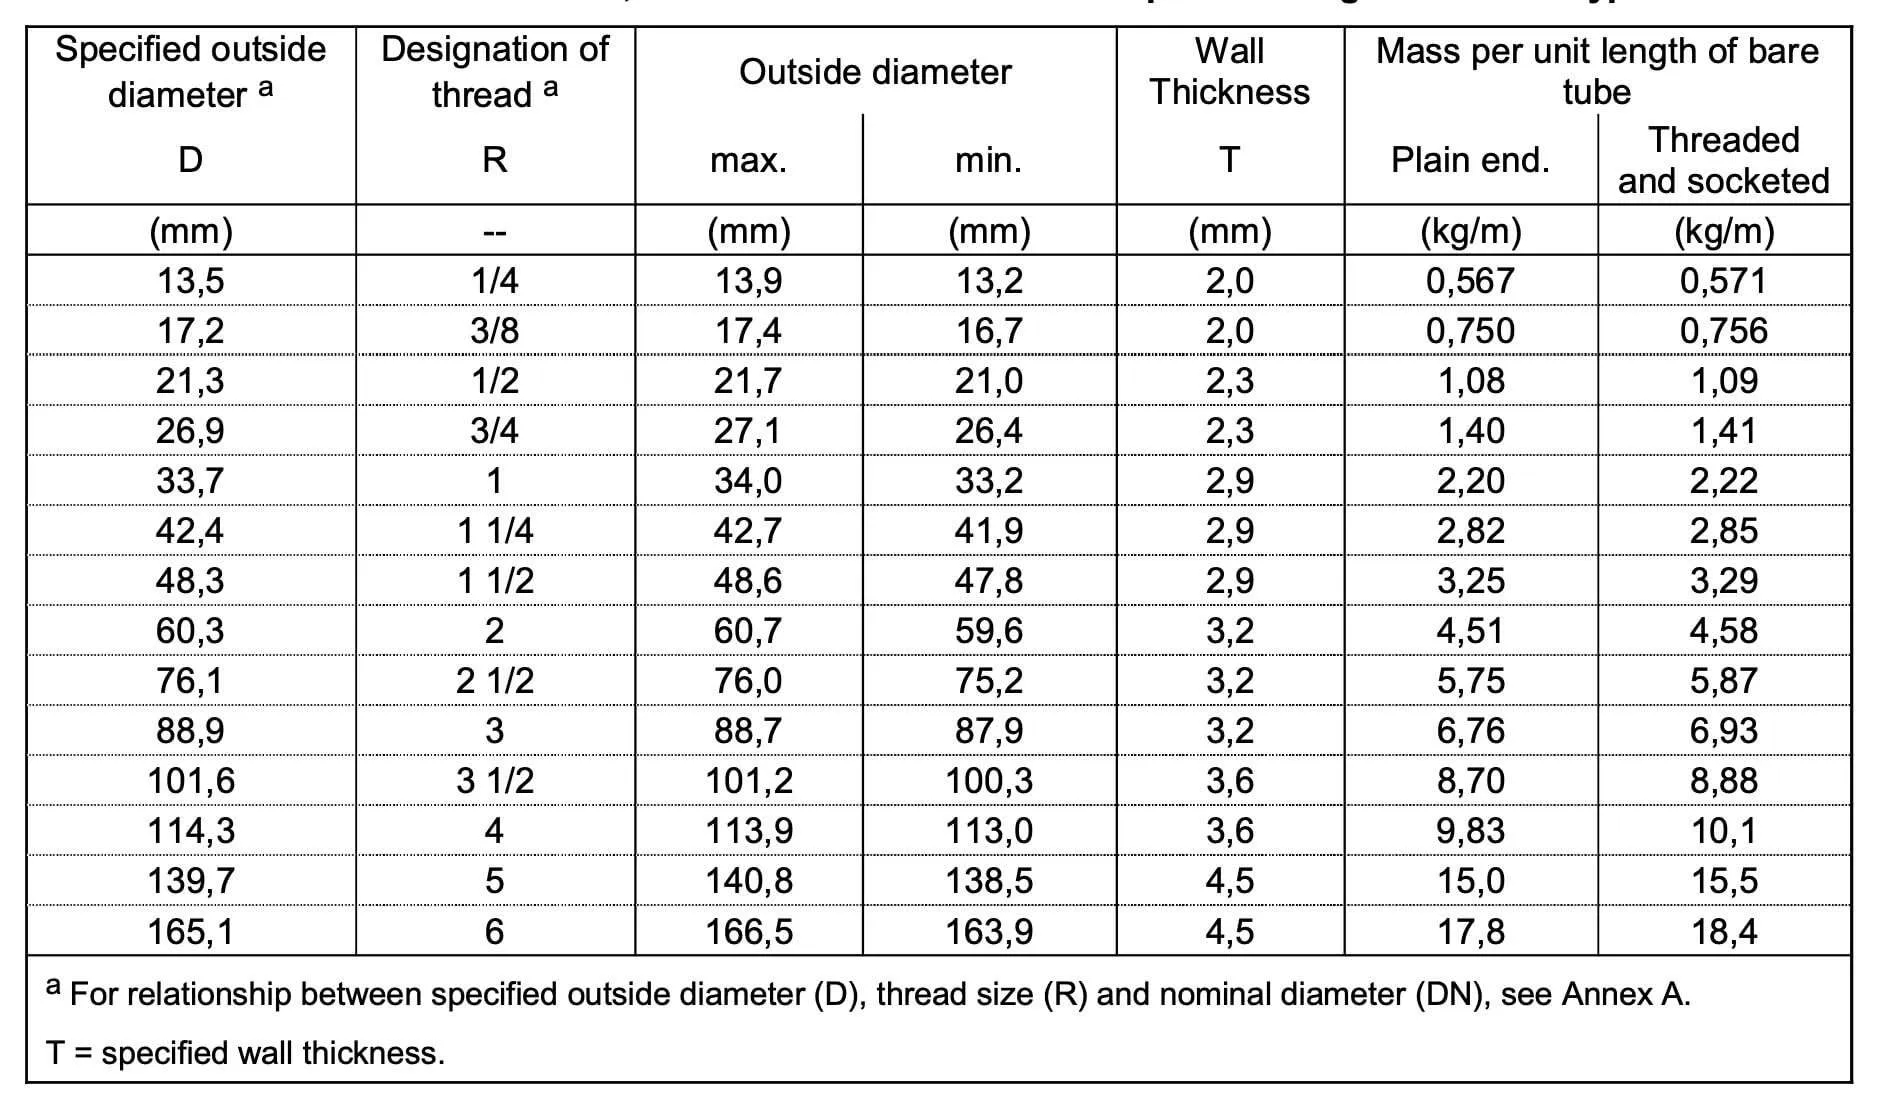
- Tegund L - Málþol og massi eininga
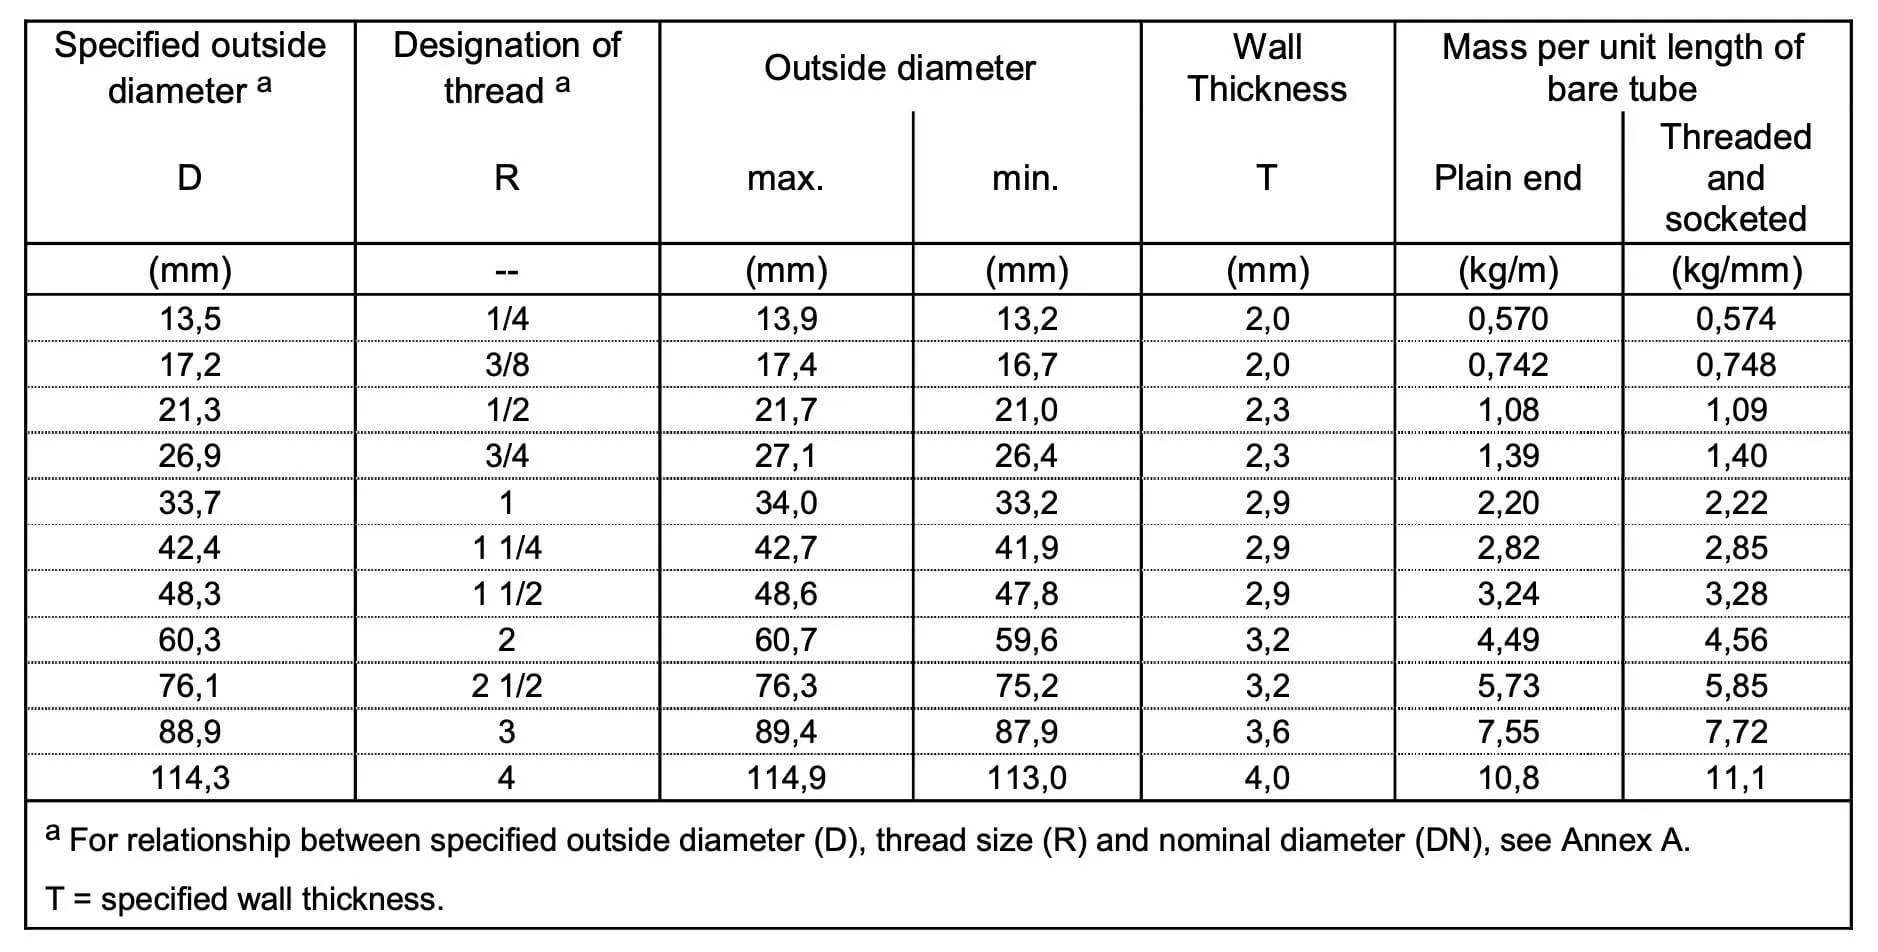
- Tegund L1 - Málþol og massi eininga
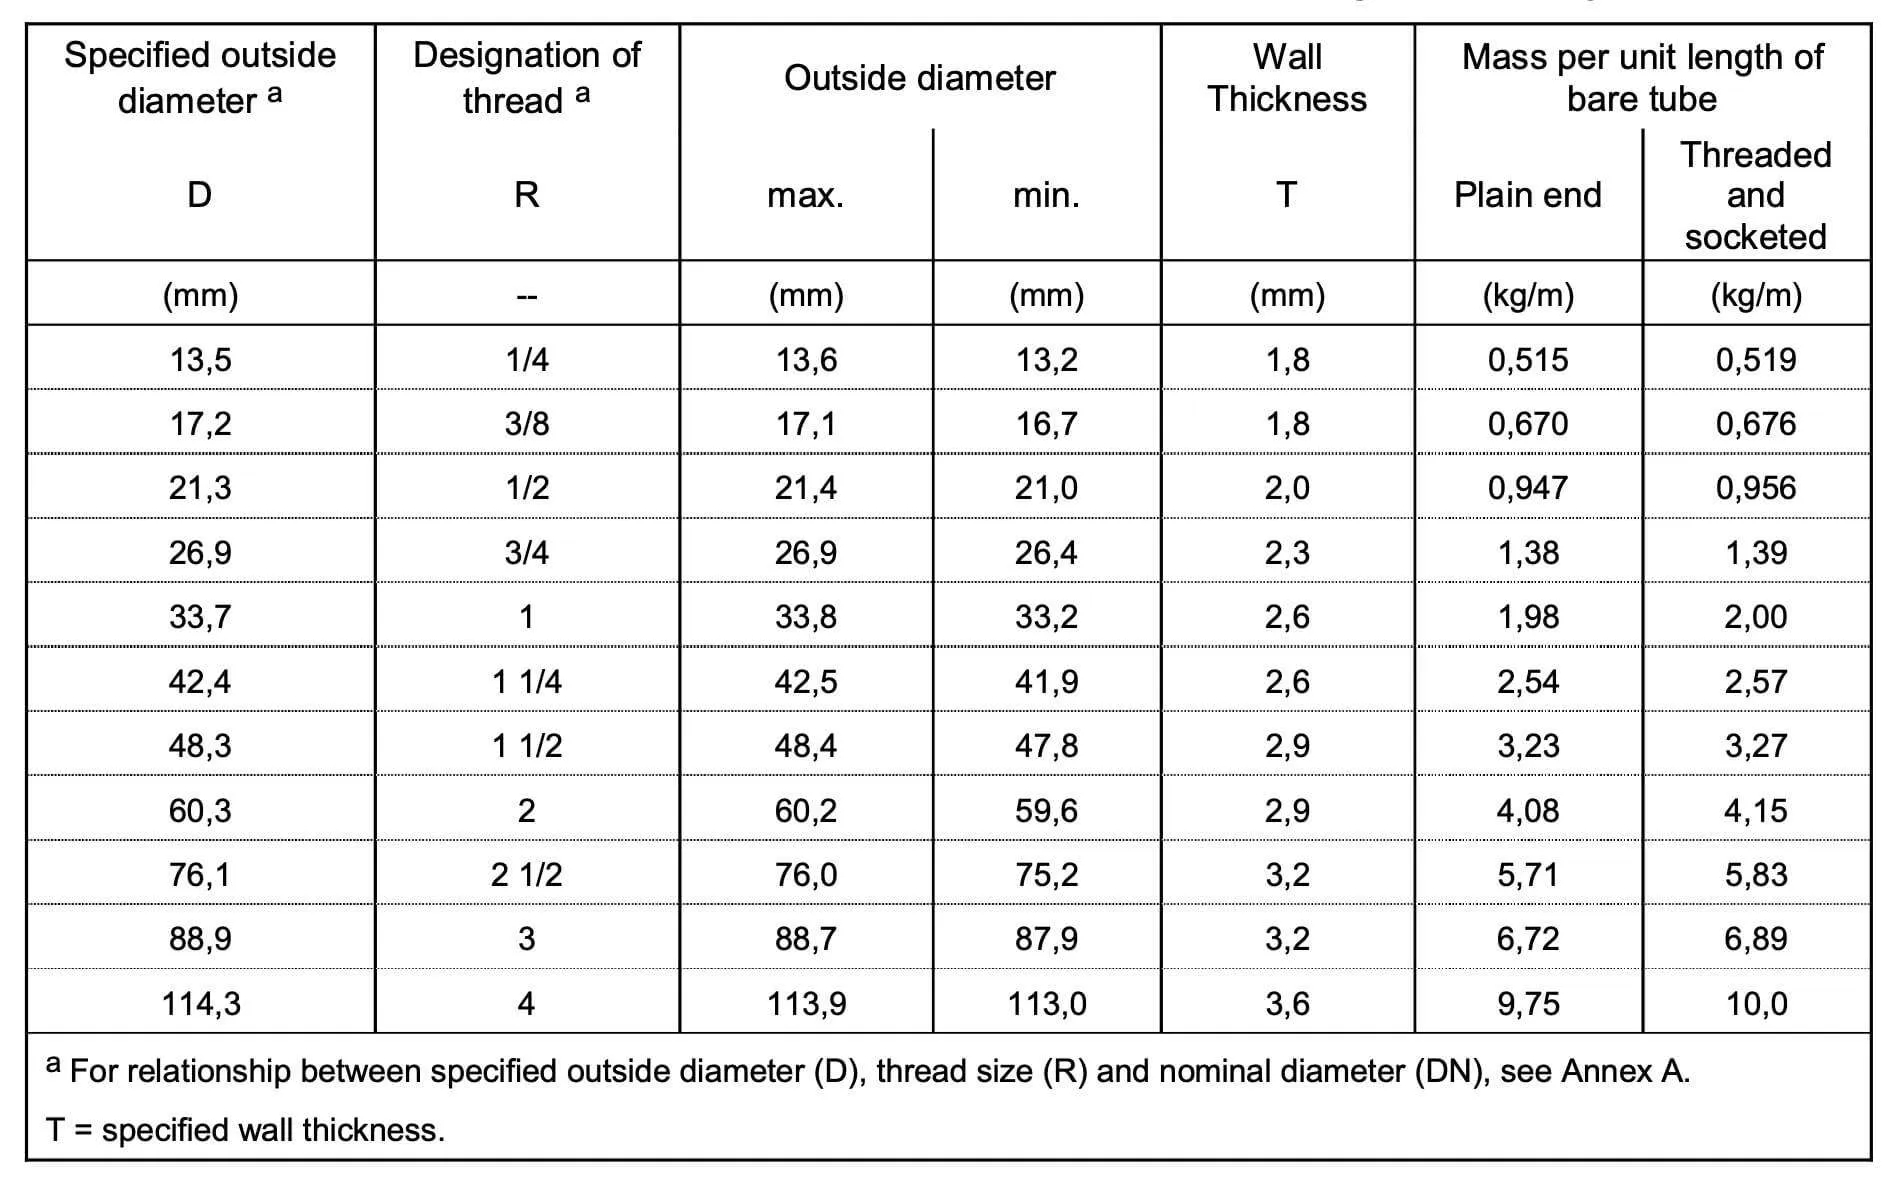
- Tegund L2 - Málþol og massi eininga
- Veggþykkt
• ±10%. fyrir M og H röð & Tegund L;
• -8% með plúsvikmörk sem takmarkast af massavikmörkum, fyrir gerðir L1 og L2.
- Þyngd
• ±7,5% á búntum sem eru 10 tonn eða meira, fyrir M og H röð og gerð L;
• +10%, -8% á einstökum rörum fyrir gerðir L1 og L2.
- Réttleiki
• Beinleiki skal ekki fara yfir 0,002 L.
PRÓF OG SKOÐUN Á EN 10255 LÍNUM
- Togpróf
Togprófunin skal gerð á beru röri í samræmi við EN 10002-1.
- Beygjupróf
Til að tryggja gæði soðnu röranna okkar framkvæmum við beygjupróf í samræmi við EN 10232. Þetta próf er beitt á ber rör með tilgreinda ytri þvermál frá 17,2 mm til og með 60,3 mm, og rörið er beygt í 90 gráðu horn. Grópinn í mótunarverkfærinu hefur breidd sem passar nákvæmlega við þvermál rörsins og dýpt ekki minna en helmingur þvermálsins. Radíusinn neðst í grópinni á fyrrnefnda er eins og gefið er upp í töflunni hér að neðan. Soðin rör skulu beygð með suðu utan á beygjunni. Slöngurnar skulu ekki sýna neinar sprungur sjáanlegar án stækkunartækja. Með því að framkvæma þessa prófun getum við tryggt að soðnu rörin okkar uppfylli ströngustu gæðakröfur.
| Þvermál (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Beygjuradíus | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Flettingarpróf
Til þess að tryggja burðarvirki soðinna röra er fletningarpróf framkvæmt í samræmi við EN 10233. Prófið er beitt á ber rör með ytri þvermál meira en 60,3 mm og felur í sér að slönguna er fletjað út í pressu þar til fjarlægð milli plata, mæld við álag, nær 75% af upprunalegu ytra þvermáli. Suðuna ætti að setja til skiptis í 0 eða 90 gráður miðað við útfléttunarstefnu. Meðan á fletjuferlinu stendur ætti rörið að sýna engar sprungur eða galla sem sjást án stækkunartækja. Þegar fjarlægðin milli plötunnar er orðin 60% af upprunalegu ytra þvermáli skal ekki líta á smá ótímabæra bilun á brúnunum sem ástæðu fyrir höfnun. Þessi prófun tryggir að soðin rör þoli nauðsynlegan þrýsting án þess að bila.
- Lekaþéttleikaprófun
Sérhvert kerfi sem felur í sér flutning á vökva verður að vera hannað til að tryggja að enginn leki sé. Þetta er sérstaklega mikilvægt í atvinnugreinum eins og heilbrigðisþjónustu, þar sem jafnvel lítill leki getur haft alvarlegar afleiðingar. Til að tryggja heilleika vara sinna verða framleiðendur að láta hverja túpu fara í leka-þéttleikapróf. Algengasta tegund prófunar er vatnsstöðupróf, sem felur í sér að fylla rörið af vatni og þrýsta það niður í 50 bör í að minnsta kosti 5 sekúndur. Hins vegar hafa framleiðendur einnig möguleika á að nota rafsegulpróf í samræmi við EN 10246-1. Hvaða tegund af prófun sem er notuð er markmiðið að tryggja að fullunnin vara sé fullkomlega örugg og hæf til notkunar.
- Málskoðun
Stærðar- og stærðarskoðun skal fara fram.
- Sjónskoðun
Sjónskoðun skal framkvæmd samkvæmt staðlinum.
MERKING Á EN 10255 LÖNUM
Merkingarnar skulu settar að minnsta kosti einu sinni innan eins metra frá öðrum enda rörsins og skulu rörin merkt með eftirfarandi upplýsingum með hentugum og varanlegum aðferðum:
• Nafn eða vörumerki framleiðanda;
• Alvarlega táknið (H eða M) og gerð (L, L1 eða L2);
• Táknið fyrir framleiðsluferlið (S eða W)
Litir geta verið gagnleg leið til að skipuleggja og bera kennsl á mismunandi hluti, og þetta á sérstaklega við þegar kemur að rörum. Slöngur eru oft notaðar í ýmsum aðstæðum, allt frá byggingarsvæðum til rannsóknarstofa, og þau eru til í ýmsum stærðum og efnum. Þó að hver tegund af túpum hafi sína einstöku eiginleika, þá þarf að merkja þau öll svo auðvelt sé að bera kennsl á þau. Framleiðandinn getur valið að nota litakóðun í stað rað- eða tegundamerkinga. Þetta mun gera það auðvelt að bera kennsl á mismunandi gerðir af rörum, spara tíma og koma í veg fyrir rugling.
| Þungt | Miðlungs | Tegundir |
| Rauður | Blár | Sjá þoltöflu |
Eftirfarandi upplýsingar skulu koma fram á merkimiða hvers búnts:
• Nafn eða vörumerki framleiðanda;
• Staðalkóði EN 10255;
• Táknið fyrir framleiðsluferlið (S eða W)
• D (ytri þvermál) eða R (þráður stærð);
• Röð eða gerð eða tilgreind veggþykkt.
EN 10255 OG BS 1387 SAMANBURNINGSTAFLA
BS 1387:1985 hefur verið afnuminn og skipt út fyrir evrópska staðalinn EN 10255: 2004 (samþykktur af breska landsstaðlastofnuninni sem BS EN 10255:2004 „ó-blendir stálrör sem henta fyrir suðu eða þræðingu“). Tegundirnar í BS 1387 og EN 10255 sem samsvara hver annarri eru taldar upp í töflunni hér að neðan.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Ljós |
| EN 10255 miðlungs | BS 1387 Miðlungs |
| EN 10255 Þungur | BS 1387 Þungur |
ÚTLITI EN 10255 PíPUR
Gæði rör ráðast oft af yfirborðsáferð þess. Af þessum sökum verða framleiðendur að gæta þess að vörur þeirra séu lausar við galla sem hægt er að greina með sjónrænni skoðun. Innra og ytra yfirborð túpunnar verða að vera slétt, án ófullkomleika eða merkja sem þyrfti að klæða. Allar yfirborðsgallar sem ganga inn á tilgreinda lágmarksveggþykkt teljast gallar. Leyfilegt er að slípa yfirborðsófullkomleika með slípun eða vinnslu að því tilskildu að veggþykktin á klæddu svæðinu sé ekki minni en tilgreint lágmark. Öll klædd svæði verða að blandast vel inn í útlínur rörsins. Með því að fylgja þessum leiðbeiningum geta framleiðendur framleitt rör með frábærri yfirborðsáferð sem uppfylla ströngustu gæðakröfur.


