


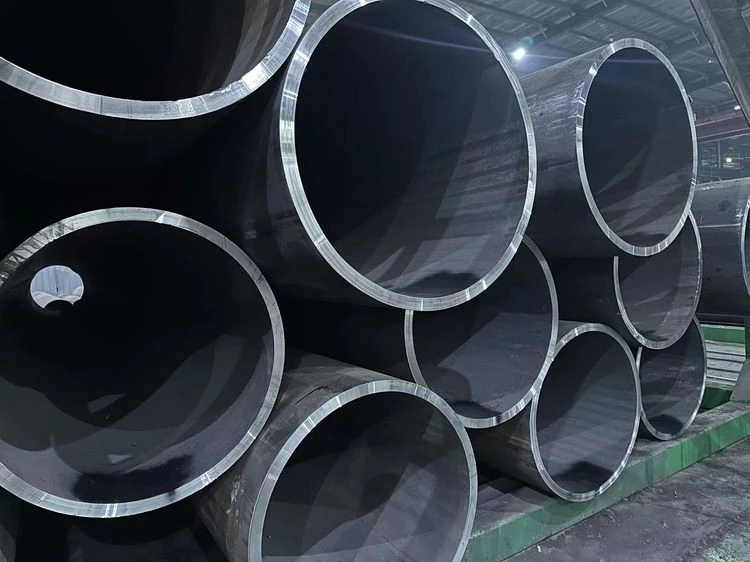

Beint saumsoðið stálpípa (LSAW stálpípa), tvíhliða -hliða kafbogasuðu stálpípa (DSAW stálpípa), langsum kafbogasoðið stálpípa, hátíðni beinsaumssoðið pípa
LSAW stálpípa LSAW (Longitudinal submerge arc welding) er gerð SAW pípa úr stálplötum sem voru heitvalsaðar með JCOE eða UOE mótunartækni. JCOE tækni táknar mótunar- og mótunarferla sem taka þátt í framleiðslu sem og innri og ytri suðu og kalda stækkun sem framkvæmd er eftir suðu.
Stálrör eru aðallega framleidd með tveimur mismunandi framleiðsluaðferðum, nefnilega soðnum rörum eða óaðfinnanlegum rörum. LSAW - langsum kafbogasuðu er sérstök suðutækni sem notuð er við framleiðslu á soðnum rörum, LSAW er yfirleitt hagkvæmasta lausnin þegar notkunarskilyrði krefjast mikillar veggþykktar vegna mikils innri eða ytri þrýstings.
Einkunnir LSAW stálpípa:
Fyrir leiðslu: API 5L GR A, GR.B, X42, X45, X50, X60, X60, X65, X70, X80
Fyrir staura: ASTM A252 GR 1, GR 2, GR 3
ASTM A53: GR A, GR B, GR C
BS 4360: 43. bekkur, 50. bekkur
EN: S275J2H, S275J0H, S355J0H, S355J2H, S355NH, S460NH
Notkun LSAW stálrörs:
Notað fyrir olíu/gas/vatn
Smit
Verkfræði
Úthafsverkefni.
Þegar byggt er með miklum-styrk, mikilli-seigju, hágæða-gæða olíu- og gasleiðslur í langan-fjarlægð, eru stálrörin sem krafist er að mestu leyti stór-þvermálsþykk-vegguð, beinum saumbogasoðnum rörum. Samkvæmt API stöðlum, í stórum olíu- og gasleiðslum, þegar farið er í gegnum svæði 1 og 2 í flokki eins og há-köldum svæðum, sjávarbotni og þéttbýlum þéttbýlissvæðum, eru beina saumar kafbogasoðnar rör eina tilnefnda viðeigandi pípugerðin.
Kostir LSAW stálröra:
1) Mikil framleiðslu skilvirkni: Í samanburði við hefðbundnar langar soðnar pípur, hafa LSAW beinsaumar soðnar pípur meiri framleiðslu skilvirkni.
2) Stöðug suðugæði: Notkun kafboga suðutækni getur tryggt stöðugleika suðugæða.
3) Mikil suðugæði: Gæði suðunnar eru mikil og geta uppfyllt hærri kröfur.
4) Hentar fyrir soðin rör með stórum -þvermáli: LSAW soðnar rör með beinum saumum henta til framleiðslu á stórum -þvermálsrörum.
5) Einföld ferlistýring: Í samanburði við aðrar suðuaðferðir er ferlistýring á LSAW beinum saumsoðnum pípum tiltölulega einföld.
Stærðir LSAW stálröra:
OD: 16"-72"
|
O.D. |
W.T. |
Lengd (m) |
|||||||
|
Tomma |
mm |
Lágmarksávöxtunarstyrkur (Mpa) |
|||||||
|
Tomma |
mm |
245(B) |
290(X42) |
360(X52) |
415(X60) |
450(X65) |
485(X70) |
555(X80) |
|
|
16 |
406 |
6.0-14.0 |
6.0-13.0 |
6.0-12.0 |
6.0-11.0 |
6.0-10.5 |
6.0-10.0 |
6.0-9.0 |
6.0-12.3 |
|
18 |
457 |
6.0-15.0 |
6.0-14.0 |
6.0-13.0 |
6.0-12.0 |
6.0-11.5 |
6.0-11.0 |
6.0-10.0 |
6.0-12.3 |
|
20 |
508 |
6.0-16.0 |
6.0-15.0 |
6.0-14.0 |
6.0-13.0 |
6.0-12.5 |
6.0-12.0 |
6.0-11.0 |
6.0-12.3 |
|
22 |
559 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-14.0 |
6.0-13.5 |
6.0-13.0 |
6.0-12.0 |
6.0-12.3 |
|
24 |
610 |
6.0-18.0 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-14.5 |
6.0-14.0 |
6.0-13.0 |
6.0-12.3 |
|
26 |
660 |
6.0-19.0 |
6.0-18.0 |
6.0-17.0 |
6.0-16.0 |
6.0-15.0 |
6.0-15.0 |
6.0-14.0 |
6.0-12.3 |
|
28 |
711 |
6.0-20.0 |
6.0-19.0 |
6.0-18.0 |
6.0-17.0 |
6.0-16.5 |
6.0-16.0 |
6.0-15.0 |
6.0-12.3 |
|
30 |
762 |
7.0-21.0 |
7.0-20.0 |
7.0-19.0 |
7.0-18.0 |
7.0-17.5 |
7.0-17.0 |
7.0-16.0 |
6.0-12.3 |
|
32 |
813 |
7.0-22.0 |
7.0-21.0 |
7.0-20.0 |
7.0-19.0 |
7.0-18.5 |
7.0-18.0 |
7.0-17.0 |
6.0-12.3 |
|
34 |
864 |
7.0-23.0 |
7.0-22.0 |
7.0-21.0 |
7.0-20.0 |
7.0-19.5 |
7.0-19.0 |
7.0-18.0 |
6.0-12.3 |
|
36 |
914 |
8.0-24.0 |
8.0-23.0 |
8.0-22.0 |
8.0-21.0 |
8.0-20.5 |
8.0-20.0 |
8.0-19.0 |
6.0-12.3 |
|
38 |
965 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.0 |
8.0-21.5 |
8.0-21.0 |
8.0-20.0 |
6.0-12.3 |
|
40 |
1016 |
8.0-26.0 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.5 |
8.0-22.0 |
8.0-21.0 |
6.0-12.3 |
|
42 |
1067 |
8.0-26.0 |
8.0-25.0 |
8.0-24.0 |
8.0-23.0 |
8.0-22.5 |
8.0-22.0 |
8.0-21.0 |
6.0-12.3 |
|
44 |
1118 |
9.0-27.0 |
9.0-26.0 |
9.0-24.5 |
9.0-23.5 |
9.0-22.8 |
9.0-22.0 |
9.0-21.0 |
6.0-12.3 |
|
46 |
1168 |
9.0-27.0 |
9.0-26.0 |
9.0-24.0 |
9.0-23.5 |
9.0-22.8 |
9.0-22.0 |
9.0-21.0 |
6.0-12.3 |
|
48 |
1219 |
9.0-28.0 |
9.0-27.0 |
9.0-25.4 |
9.0-24.0 |
9.0-23.5 |
9.0-23.0 |
9.0-22.0 |
6.0-12.3 |
|
52 |
1321 |
9.0-28.0 |
9.0-27.0 |
9.0-25.4 |
9.0-24.2 |
9.0-23.5 |
9.0-23.0 |
9.0-22.0 |
6.0-12.3 |
|
56 |
1422 |
10.0-29.0 |
10.0-28.0 |
10.0-26.0 |
10.0-24.5 |
10.0-23.8 |
10.0-23.0 |
10.0-22.0 |
6.0-12.3 |
|
60 |
1524 |
10.0-29.0 |
10.0-28.0 |
10.0-26.0 |
10.0-24.5 |
10.0-23.8 |
10.0-23.0 |
10.0-22.0 |
6.0-12.3 |
|
64 |
1626 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
|
68 |
1727 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
|
72 |
1829 |
10.0-30.0 |
10.0-29.0 |
10.0-27.0 |
10.0-25.4 |
10.0-24.8 |
10.0-24.0 |
10.0-23.0 |
6.0-12.3 |
Umburðarlyndi fyrir ytri þvermál og veggþykkt LSAW stálrörs
|
Tegundir |
Standard |
|||||
|
SY/T5040-2000 |
SY/T5037-2000 |
SY/T9711.1-1977 |
ASTM A252 |
AWWA C200-97 |
API 5L PSL1 |
|
|
Frávik OD frá rörenda |
±0.5%D |
±0.5%D |
-0,79 mm-+2.38mm |
<±0.1%T |
<±0.1%T |
±1,6 mm |
|
Veggþykkt |
±10.0%T |
D<508mm, ±12.5%T |
-8%T-+19.5%T |
<-12.5%T |
-8%T-+19.5%T |
5,0 mm |
|
D>508mm, ±10,0%T |
T Stærra en eða jafnt og 15,0 mm, ±1,5 mm |
|||||
Efnasamsetning og vélrænir eiginleikar LSAW stálrörs
|
Standard |
Einkunn |
Efnasamsetning (hámark)% |
Vélrænir eiginleikar (mín.) |
|||||
|
C |
Mn |
Si |
S |
P |
Afrakstursstyrkur (Mpa) |
Togstyrkur (Mpa) |
||
|
GB/T700-2006 |
A |
0.22 |
1.4 |
0.35 |
0.050 |
0.045 |
235 |
370 |
|
B |
0.2 |
1.4 |
0.35 |
0.045 |
0.045 |
235 |
370 |
|
|
C |
0.17 |
1.4 |
0.35 |
0.040 |
0.040 |
235 |
370 |
|
|
D |
0.17 |
1.4 |
0.35 |
0.035 |
0.035 |
235 |
370 |
|
|
GB/T1591-2009 |
A |
0.2 |
1.7 |
0.5 |
0.035 |
0.035 |
345 |
470 |
|
B |
0.2 |
1.7 |
0.5 |
0.030 |
0.030 |
345 |
470 |
|
|
C |
0.2 |
1.7 |
0.5 |
0.030 |
0.030 |
345 |
470 |
|
|
BS En10025 |
S235JR |
0.17 |
1.4 |
- |
0.035 |
0.035 |
235 |
360 |
|
S275JR |
0.21 |
1.5 |
- |
0.035 |
0.035 |
275 |
410 |
|
|
S355JR |
0.24 |
1.6 |
- |
0.035 |
0.035 |
355 |
470 |
|
|
DIN 17100 |
ST37-2 |
0.2 |
- |
- |
0.050 |
0.050 |
225 |
340 |
|
ST44-2 |
0.21 |
- |
- |
0.050 |
0.050 |
265 |
410 |
|
|
ST52-3 |
0.2 |
1.6 |
0.55 |
0.040 |
0.040 |
345 |
490 |
|
|
JIS G3101 |
SS400 |
- |
- |
- |
0.050 |
0.050 |
235 |
400 |
|
SS490 |
- |
- |
- |
0.050 |
0.050 |
275 |
490 |
|
|
API 5L PSL1 |
A |
0.22 |
0.9 |
- |
0.03 |
0.03 |
210 |
335 |
|
B |
0.26 |
1.2 |
- |
0.03 |
0.03 |
245 |
415 |
|
|
X42 |
0.26 |
1.3 |
- |
0.03 |
0.03 |
290 |
415 |
|
|
X46 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
320 |
435 |
|
|
X52 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
360 |
460 |
|
|
X56 |
0.26 |
1.1 |
- |
0.03 |
0.03 |
390 |
490 |
|
|
X60 |
0.26 |
1.4 |
- |
0.03 |
0.03 |
415 |
520 |
|
|
X65 |
0.26 |
1.45 |
- |
0.03 |
0.03 |
450 |
535 |
|
|
X70 |
0.26 |
1.65 |
- |
0.03 |
0.03 |
585 |
570 |
|
LSAW stálpípaFramleiðsluferli:
Lengdarskaft bogsuðu ferliflæði
LSAW (Longitudinally Submerged Arc Welded Steel pípur) í blaðplötu sem hráefni, stálplatan í mótinu eða mótunarvél þrýstingi (rúmmál) í að nota tvíhliða -hliða kafi bogasuðu og blossa frá framleiðslu.
LSAW ferli soðnu pípunnar inniheldur UOE og JCOE.
UOE LSAW pípumyndunarferli:
Þrír helstu mótunarferli UOE LSAW stálpípumyndunarferlisins eru: stálplötufor-beygja, U mótun og O mótun. Hvert ferli notar sérstaka mótunarpressu til að ljúka þremur ferlum sem eru að for-beygja brún stálplötunnar, U móta og O móta í röð til að afmynda stálplötuna í hringlaga rör.
JCOE LSAW pípumyndunarferli:
Myndun: Eftir nokkur þrep af stimplun á JC0 mótunarvélinni er fyrsti helmingur stálplötunnar pressaður í "J" lögun, síðan er hinn helmingur stálplötunnar pressaður í "J" til að mynda "C" lögun, og loks þrýst á frá miðjunni til að mynda opið "0"-laga röraefni.
Sérstök vinnsluþrep LSAW stálpípa eru sem hér segir:
1. Plötusondi: Þetta er notað til að framleiða LSAW samskeyti með stórum þvermál rétt eftir að það kemur inn í framleiðslulínuna sem er upphaflega full-borðsúthljóðsprófunin.
2. Milling: Vélin sem notuð er við mölun gerir þessa aðgerð í gegnum tvær-brúntar mölunarplötur til að uppfylla kröfur um breidd plötunnar og hliðarnar samsíða lögun og gráðu.
3. For-boginn hlið: Þessi hlið er náð með því að nota for-beygjuvél á for-beygjuplötubrúninni. Platabrúnin þarf að uppfylla sveigjukröfur.
4. Mótun: Eftir for-beygjuþrepið, í fyrri hluta JCO mótunarvélarinnar, eftir stimplað stál, er það pressað í "J" lögun á meðan á hinum helmingnum af sömu stálplötu er það beygt og pressað í "C" lögun, þá myndar lokaopið "O" lögun.
5. For-suðu: Þetta er til að gera soðið pípustál að beinum sauma eftir að það hefur verið myndað og nota síðan gassuðusaum (MAG) fyrir samfellda suðu.
6. Innri suðu: Þetta er gert með tandem fjöl-víra kafi bogasuðu (um fjórir víra) á innri hluta beinu sauma soðnu stálpípunnar.
7. Ytri suðu: Ytri suðu er samhliða fjöl-víra kafbogasuðu á ytri hluta LSAW stálpípusuðunnar.
8. Ultrasonic Testing: Utan og innan á beinu sauma soðnu stálpípunni og báðar hliðar grunnefnisins eru soðnar með 100% skoðun.
9. Röntgenskoðun: Röntgengeislaskoðun í iðnaðarsjónvarpi er framkvæmd að innan og utan með því að nota myndvinnslukerfi til að ganga úr skugga um að það sé skynjunarnæmi.
10. Stækkun: Þetta er til að ná fram bogasuðu í kafi og þvermál gata í beinni sauma stálpípu til að bæta stærðarnákvæmni stálrörsins og bæta streitudreifingu í stálrörinu.
11. Vökvaprófun: Þetta er framkvæmt á vökvaprófunarvélinni fyrir stál eftir að hafa stækkað með-rótarprófun til að tryggja að stálpípan uppfylli staðlaðar kröfur þar sem vélin hefur sjálfvirka upptöku- og geymslumöguleika.
12. Afskorun: Þetta felur í sér skoðun sem fer fram á stálpípunni í lok alls ferlisins.
Framleiðslubúnaður LSAW stálpípa:
Plötukantfræsavél
Millivélin malar báðar hliðar plötunnar samkvæmt ströngum stöðlum til að uppfylla forskriftir um breidd, kant og gróp.
Kantpressuvél
Krympunarvélin krampar brúnir plötunnar til að mynda nauðsynlega sveigju.
Límsuðuvél
Tvær brúnir opna saumpípunnar eru færðar saman með suðuvélinni. síðan soðið af límsuðuvélinni með málmvirku - gasbogasuðuferli ("MAG").
Myndunarvél
Notar „JCO“ ferlið til að beygja og mynda krumpu stálplötuna í stálpípu.
Innri suðuvél
Innri lengdarsaumur pípunnar er soðinn innan frá með því að festa 4 suðuhausa á meðan pípa er flutt og með því að nota kafi-bogsuðuferli.
Vél sem snýr að enda
Vélin jafnar pípuendana með snúnings skurðarhausum til að tryggja að kröfur um gróp og brúnir séu uppfylltar.
Vatnsstöðuprófari
Með því að nota endahliðarþéttingartækni útilokar þú blind svæði við vatnsstöðuprófun. Prófunartækið er einnig búið sjálfvirkum upptöku- og geymsluaðgerðum.
Stækkandi vél
Pípan er háð stækkun í fullri-lengd til að auka nákvæmni pípunnar og til að bæta innri streitudreifingu.
maq per Qat: lsaw jcoe stálpípa, Kína lsaw jcoe stálpípa framleiðendur, birgjar, verksmiðja


